




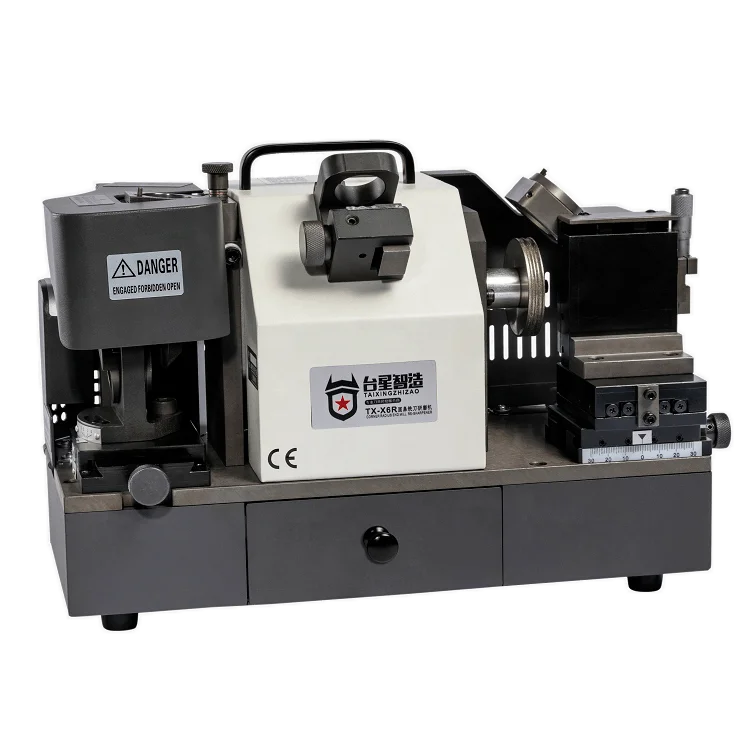

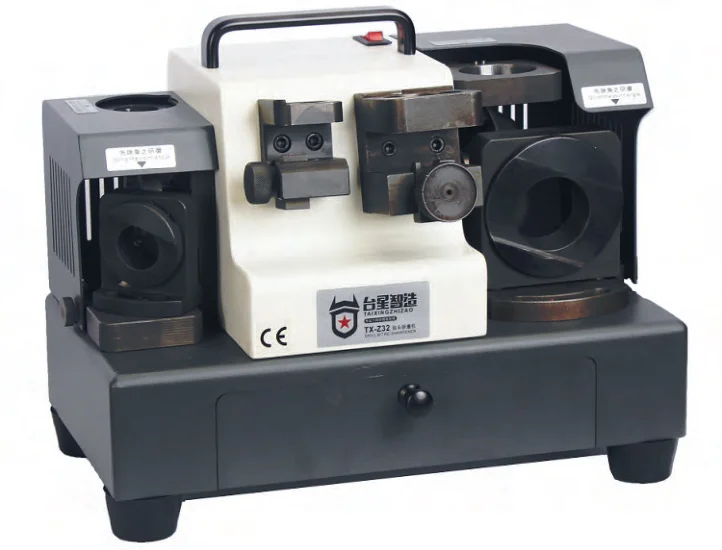
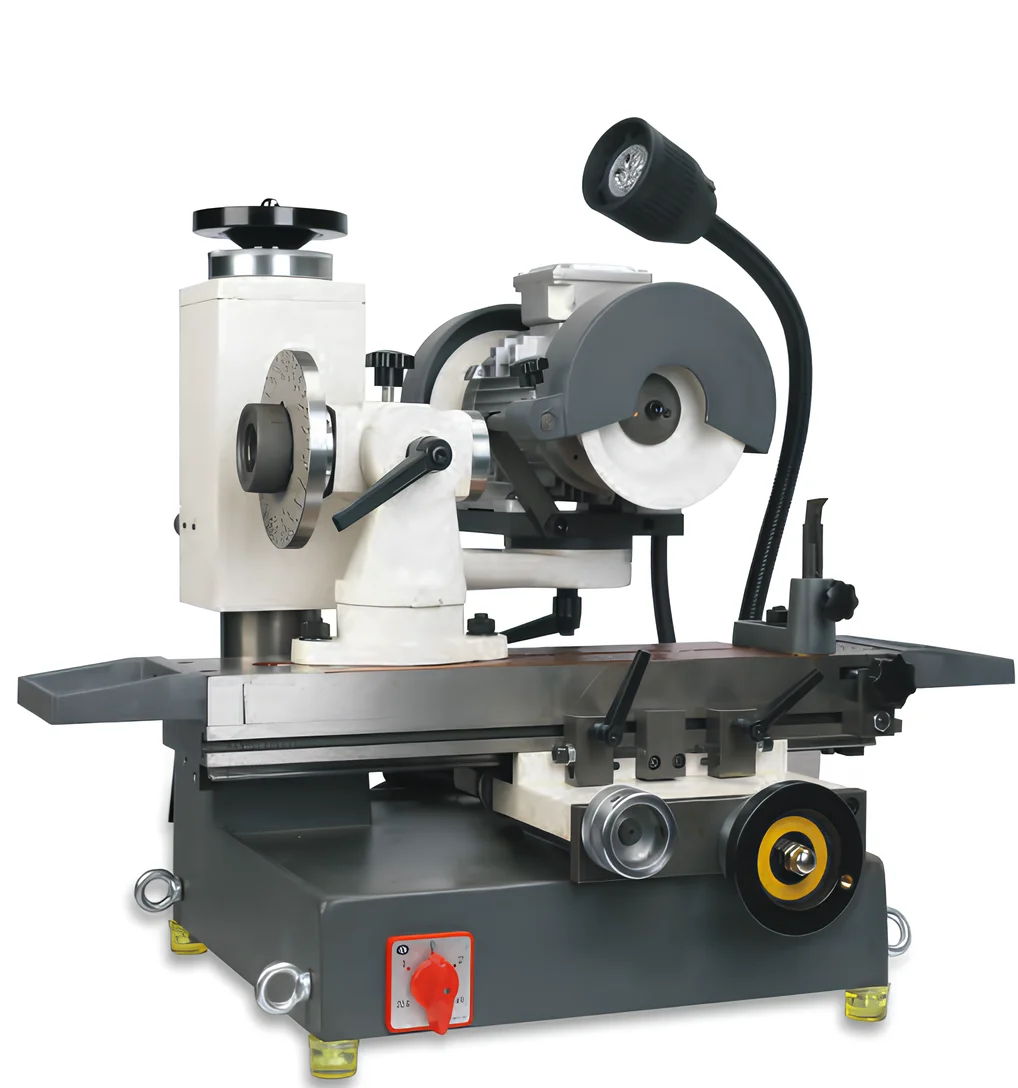
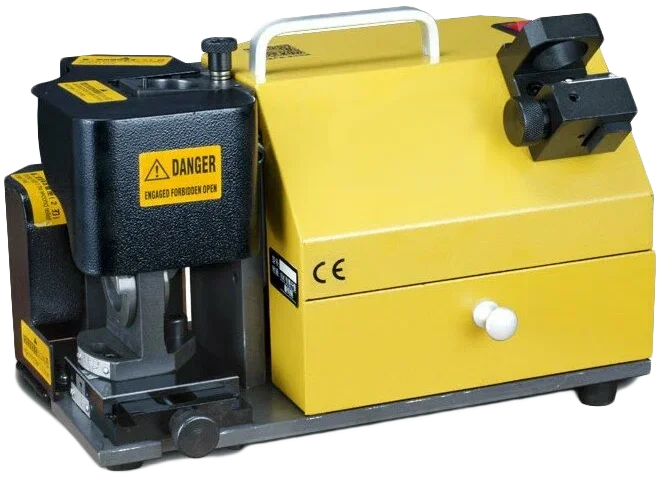


Оборудование предназначено для восстановления режущих кромок свёрл и фрез путём шлифовки абразивными кругами или алмазными дисками. Купить заточные станки вы можете в нашей компании. Мы реализуем качественную продукцию от проверенных производителей.
Разновидности заточных станков для свёрл и фрез
Оборудование отличается несколькими критериями. Первый – степень автоматизации:
- • ручные – оператор сам подводит инструмент к абразиву;
- • полуавтоматические – фиксация заготовки с механической подачей;
- • автоматические – предназначены для точной заточки по заданной программе.
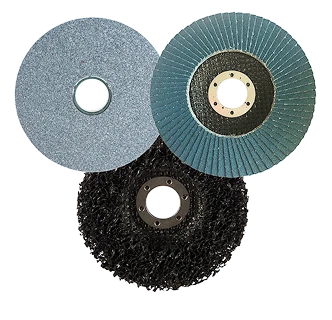
В заточных станках используются следующие типы абразива:
- • электрокорундовый – для стали;
- • карборундовый – для твёрдых сплавов;
- • алмазные круги – для победитовых напаек.
Также при выборе следует ориентироваться на следующие характеристики заточных станков:
- • диапазон заточки свёрл и фрез;
- • мощность двигателя;
- • скорость заточки.
Представленная в каталоге продукция работает от сети 220 В, поэтому подходит для использования в быту и на производстве. Выбор зависит от типа инструмента, частоты использования и требуемой точности.
Особенности заточки фрез и свёрл
Процедура включает в себя два этапа:
- • Формирование ровной режущей кромки – снимается изношенный слой металла, формируется правильный профиль. Он должен быть острым, без завалов, закруглений и следов перегрева. Для разных инструментов требуются разные углы заточки: свёрла по металлу – 118–135°; фрезы – 5- 20°. Ошибки на этом этапе приводят к ухудшению режущих свойств и быстрому износу инструмента.
- • Правка и финишная доводка – чистовая обработка для устранения микронеровностей. Удаляются заусенцы, шероховатости, мелкие сколы.
При заточке важно обеспечить точную фиксацию инструмента для соблюдения геометрии, правильный выбор абразива и охлаждения. Подобрать заточные станки для ваших задач помогут наши менеджеры – обращайтесь к ним по телефону или онлайн.
Компания «Техно-Тулз» более 10 лет поставляет металлорежущий инструмент и инструментальную оснастку напрямую от производителя. Мы обеспечиваем широкий выбор и гарантию качества товара.